

 ENG
Berdiri di stesen penyusuan manual untuk satu syif dan corak berulang: pengendali mencedok bahan tambahan dari beg, skala melepasi, ada yang ditarik balik, dan rekod masih berbunyi 25.0 kg. Merentasi lapan ramuan dan tiga anjakan, pembetulan kecil tersebut menjadi varians yang boleh diukur dalam setiap kelompok. Penimbangan dan dos bahan automatik menggantikan gelung bergantung kepada manusia ini dengan sel beban, penyuap jenis skru dan kawalan boleh atur cara yang mengunci setiap komponen kepada sasaran yang boleh diulang. Artikel ini menerangkan cara mengautomasikan penimbangan dan dos pada garis pengkompaunan skru berkembar: prinsip penimbangan, seni bina peralatan, kriteria pemilihan dan langkah pelaksanaan yang mengelakkan kesilapan yang mahal.
Mengapa Mengautomasikan Penimbangan dan Dos pada Talian Pengkompaunan
Kes perniagaan bermula dengan kebolehulangan. Pengumpan kehilangan dalam berat mengukur penurunan beratnya sendiri dari semasa ke semasa dan membetulkan kelajuan skru dalam masa nyata, jadi perubahan dalam ketumpatan pukal tidak lagi mengubah jisim yang dihantar. Penimbangan manual sebaliknya bergantung pada teknik operator, masa penyelesaian skala dan kaedah scoop — semua sumber ralat rawak.
Automasi apa sebenarnya yang berubah
- Ketepatan yang dipegang dari semasa ke semasa: dos gravimetrik biasanya mengekalkan sisihan dalam ±0.25–0.5% daripada titik set, manakala berat kelompok manual biasanya berbeza-beza sebanyak ±2–3%.
- Pengurusan resipi digital: berat sasaran, had terima dan jujukan suapan disimpan dalam pengawal; setiap kelompok dilog untuk kebolehkesanan dan audit kualiti.
- Operasi yang lebih bersih dan selamat: pengendali bekerja jauh dari habuk dan pengangkatan berulang; pemindahan tertutup mengurangkan tumpahan, pencemaran dan kehilangan bahan.
- Pertukaran lebih cepat: menukar resipi ialah perubahan parameter pada HMI, bukan latihan pengukuran semula dengan nota dan tekaan.
Prinsip yang sama terpakai di seluruh masterbatch, plastik kejuruteraan, sistem isian tinggi dan pengubahsuaian biodegradasi: hanya apa yang diukur boleh dipegang tetap.
Volumetrik atau Gravimetrik: Tentukan Prinsip Penimbangan Dahulu
Keputusan pertama bukanlah model penyuap yang mana, tetapi prinsip penimbang yang mana. Dos penyuap isipadu mengikut volum: kelajuan skru menentukan output, jadi jika ketumpatan pukal beralih — melalui kelembapan, pengasingan atau pembungkusan isi semula — jisim yang dihantar juga berubah. Dos penyuap gravimetrik mengikut jisim: sel beban mengukur berat secara berterusan dan pengawal melaraskan kelajuan untuk mengekalkan aliran jisim tetap. Untuk bahan kritikal atau mahal, dan untuk kebanyakan proses penyemperitan berterusan, kawalan kehilangan berat dalam gravimetrik ialah teknologi rujukan. Anda boleh membaca lebih lanjut mengenai prinsip kawalan di sebalik penyusuan berat badan dalam penjelasan terperinci kami.
Gain-in-weight ialah bentuk kelompok idea yang sama: bahan dimasukkan ke dalam kapal sehingga skala mencapai sasaran, kemudian dilepaskan. Ia sesuai dengan adunan batch, bahan tambahan kecil dan resipi pracampuran yang memerlukan berat tetap setiap kitaran. Peraturan praktikal: penyemperitan berterusan dan dos kritikal harus menggunakan loss-in-weight; resipi kelompok diskret boleh menggunakan penambahan berat; bahan bukan kritikal dengan ketumpatan pukal yang stabil boleh didos secara isipadu pada kos yang lebih rendah.
| Jenis penyuap | Prinsip penimbang | Ketepatan tipikal | Paling sesuai untuk | Berhati-hati untuk |
|---|---|---|---|---|
| Pengumpan kehilangan berat badan | Gravimetrik, berterusan | ±0.25–0.5% daripada titik set | Serbuk, pelet dan bahan tambahan dos rendah pada garisan penyemperitan | Kitaran isi semula secara ringkas mengganggu pengukuran |
| Penyumpan berat automatik | Gravimetrik, kelompok (kenaikan berat) | ±0.5–1% daripada sasaran | Resipi kumpulan diskret, bahan-bahan kecil | Masa kitaran setiap kelompok |
| Penyumpan skru isipadu | Volumetrik | ±1–2% daripada setpoint | Bahan berketumpatan pukal yang stabil, pelet kasar | Perubahan hanyutan ketumpatan menyampaikan jisim |
| Pengumpan kon (tirus). | Volumetrik, can be gravimetric | Bergantung pada konfigurasi | Aditif dos rendah dan sistem pengisi tinggi | Geometri tirus mesti sepadan dengan aliran serbuk |
Membandingkan dua pendekatan kawalan sepintas lalu
Carta radar di bawah membandingkan dos isipadu dan gravimetrik merentas lima kriteria yang paling penting pada garis pengkompaunan. Kawalan gravimetrik memenangi ketepatan dan kecergasan proses berterusan dengan kos pelaburan permulaan yang lebih tinggi; kawalan volumetrik kekal menarik apabila toleransi dilonggarkan.
Bagaimana ketepatan sebenar membandingkan
Angka ketepatan merujuk kepada sisihan maksimum daripada setpoint di bawah keadaan stabil. Jurang antara amalan manual dan kawalan gravimetrik adalah tempat pulangan automasi datang.
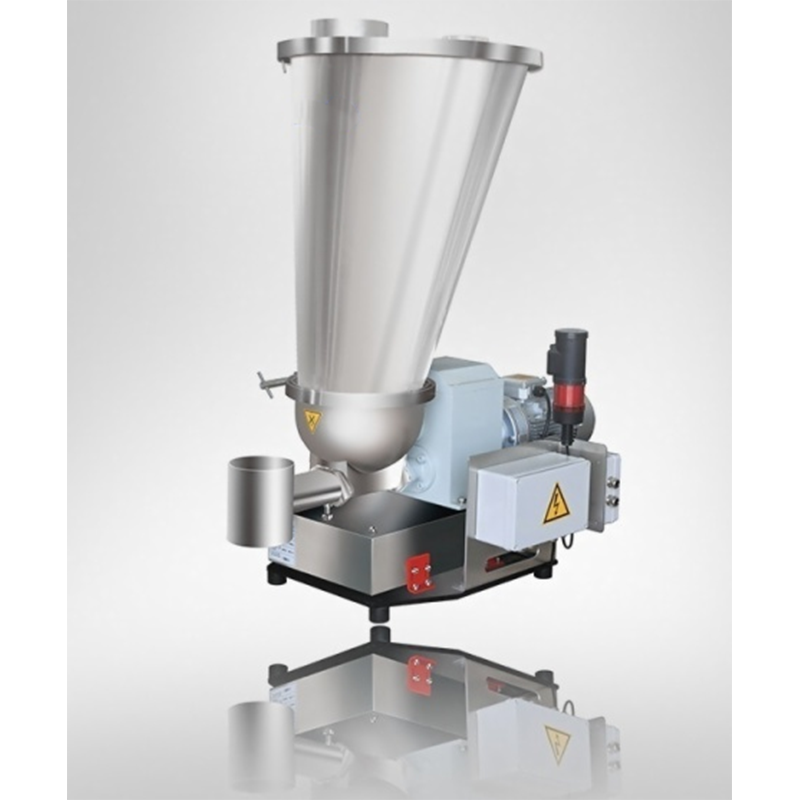 Pengumpan Berat Badan Gravimetrik dengan Kawalan Bersepadu Penyelesaian ini menggabungkan penyimpanan, penimbangan, penyampaian dan dos gelung tertutup untuk talian pengkompaunan berterusan. Ia sesuai dengan pengendali yang mencari kawalan gravimetrik dan automasi yang tepat untuk mengurangkan sisihan daripada titik set. Lihat Produk →
Anatomi Sistem Dos Automatik untuk Talian Penyemperitan
Stesen dos automatik ialah rangkaian empat fungsi: penyimpanan dan pelepasan, penimbangan, penghantaran ke dalam proses dan kawalan. Skema di bawah menunjukkan konfigurasi tipikal pada garis pengkompaunan skru berkembar — penyuap kehilangan berat dengan corong dan sel beban yang menyuap tong, penyuap sisi untuk serbuk isian tinggi dan kabinet kawalan pusat yang menjalankan resipi dan dos gelung tertutup.
Bahan meninggalkan corong dan melepasi skru penyuap; modul sel beban melaporkan penurunan berat badan kepada pengawal; pengawal melaraskan kelajuan skru secara berterusan; dan setiap peristiwa dos direkodkan terhadap nombor kelompok. Seni bina yang sama berskala daripada penyuap tunggal kepada garis pengkompaunan penuh dengan sepuluh atau lebih ramuan.
Kesan pada kestabilan proses muncul dengan cepat dalam data kelompok. Dalam aliran ilustrasi di bawah, stesen manual mengembara apabila pengendali dan sifat bahan berubah, manakala garisan automatik memegang jalur sempit di sekitar berat sasaran.
Untuk operasi pracampuran atau timbang-dan-buang gaya kelompok, penyuap berat automatik melakukan dos penambahan berat ke dalam bekas penerima. Oleh kerana berat sasaran dimasukkan daripada HMI, perubahan resipi mengambil masa beberapa saat dan sistem secara automatik membenderakan sebarang dos yang berada di luar toleransi.
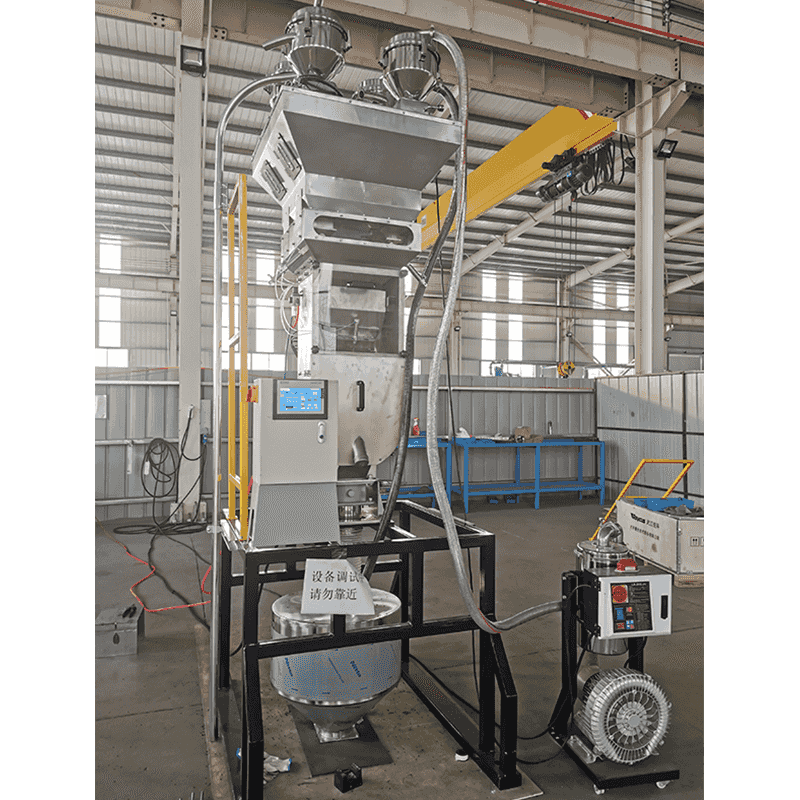 Sistem Batching dan Pencampuran Penambahan Berat Automatik Direka untuk operasi premix kelompok atau timbang-dan-buang, sistem ini secara automatik mengukur setiap bahan ke dalam pengadun. Ia memudahkan perubahan resipi melalui HMI dan menandakan dos di luar toleransi untuk kualiti produk yang konsisten. Lihat Produk →
Kriteria Pemilihan dan Kesilapan Perolehan Biasa
Pemilihan feeder ditentukan oleh serbuk, bukan oleh brosur. Senarai semak yang merangkumi gelagat bahan dan antara muka proses akan menghalang kebanyakan pemasangan yang gagal.
- Sifat bahan: ketumpatan pukal dan kebolehubahannya, saiz zarah, kebolehliran, lembapan dan had suhu.
- Ketepatan requirement: tentukan toleransi daripada spesifikasi produk, dan nyatakan ketepatan penyuap dalam unit yang sama.
- Julat kadar suapan: kadar suapan stabil minimum biasanya lebih penting daripada maksimum; turndown 10:1 ialah sasaran biasa.
- Strategi isi semula: vakum, gerimit atau isi semula manual mesti direka supaya masa isi semula adalah pendek berbanding volum kerja corong.
- Pembersihan dan penukaran: untuk perubahan warna atau bahan yang kerap, masa pembongkaran dan permukaan sentuhan menentukan kapasiti yang boleh digunakan.
- Antara muka kawalan: penyuap harus menukar titik tetapan, kadar sebenar, status isi semula dan penggera dengan PLC penyemperit tanpa kerja protokol tersuai.
Di mana salah pemasangan: kegagalan yang paling biasa ialah memilih kawalan volumetrik untuk bahan yang ketumpatannya berbeza-beza, memasang sel beban di mana getaran daripada penyemperit memasuki modul timbang, dan mengabaikan dinamik isian semula — penyuap hanya setepat kitaran isi semulanya.
Pengukuhan semula talian sedia ada biasanya boleh dilaksanakan: penyuap, sel beban dan kabinet kawalan boleh ditambah tanpa menggantikan penyemperit. kami pengubahsuaian dan projek naik taraf meliputi kes sedemikian secara sistematik, daripada plastik kejuruteraan kepada talian masterbatch isian tinggi.
Untuk sebatian dengan 40–80% pengisi — kalsium karbonat, talkum, kalis api atau karbon hitam — penyuapan sisi hiliran lebih diutamakan berbanding penambahan corong utama. Penyumpan sisi menggunakan skru tirus, selalunya dengan bantuan tekanan negatif, untuk menolak serbuk ketumpatan pukal rendah ke dalam polimer separa cair, meningkatkan penyebaran dan mengurangkan haus pada bahagian skru hulu.
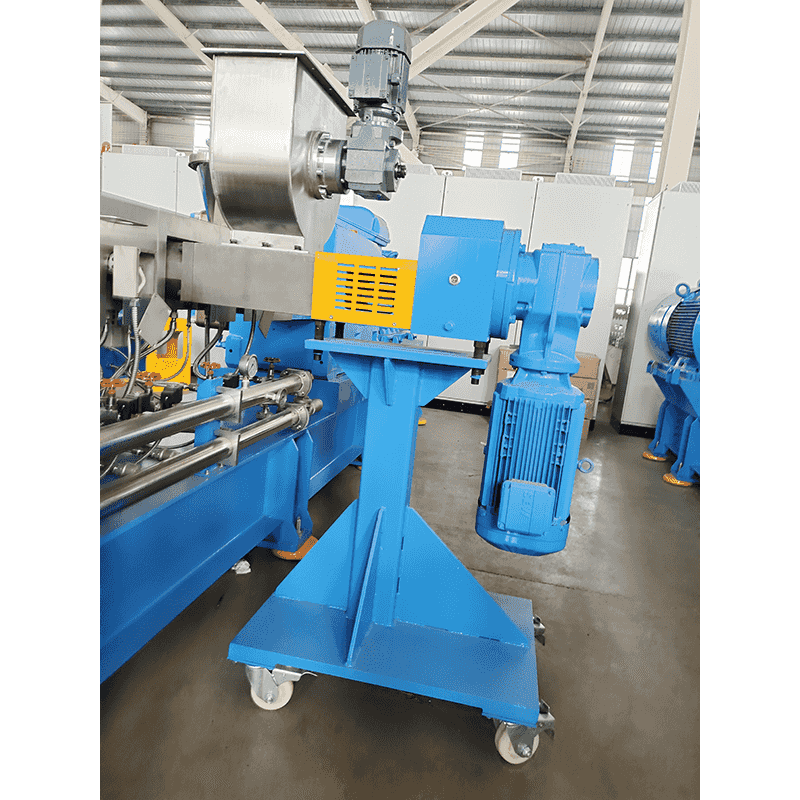 Penyuap Sisi untuk Pemprosesan Isi Tinggi dan Serbuk Penyumpan sampingan suapan paksa yang mengendalikan serbuk, gentian pendek atau bahan pracampuran. Ia boleh menggunakan pengepaman tekanan negatif untuk meningkatkan ketumpatan pukal, meningkatkan kecekapan apabila menyalurkan sebatian isian tinggi ke hiliran pada talian skru berkembar. Lihat Produk →
Laluan Pelaksanaan Praktikal
Automasi tidak semestinya membina semula sekali sahaja. Laluan berperingkat mengurangkan risiko dan membolehkan pengendali membina keyakinan dengan kawalan baharu.
- Mencirikan setiap bahan. Ukur ketumpatan pukal dan variasinya, saiz zarah, kebolehliran, lembapan dan had suhu. Tingkah laku serbuk menentukan jenis penyuap, geometri skru dan reka bentuk corong.
- Tentukan sasaran ketepatan untuk setiap ramuan. Dapatkannya daripada spesifikasi produk, bukan daripada pemasaran vendor. Sistem warna masterbatch memerlukan toleransi yang lebih ketat daripada pengisi kos rendah.
- Pilih prinsip penimbang dan penyuap bagi setiap komponen. Kehilangan dalam berat untuk dos kritikal berterusan, penambahan berat untuk penambahan kelompok, penyuap sisi untuk pengisi hiliran.
- Merancang integrasi kawalan. Peruntukkan input dan output PLC, penyimpanan resipi, penggera dan logik saling kunci dengan kelajuan penyemperit, serta pengelogan data untuk laporan kelompok.
- Pasang, kalibrasi dan sahkan. Jalankan semakan berat statik, kemudian ujian dinamik pada kadar suapan minimum dan maksimum. Sistem kehilangan dalam berat yang ditala dengan betul harus mengekalkan ketepatan penilaiannya merentasi turndown 10:1.
- Laraskan gelagat pengisian semula dan permulaan. Tahap isi semula, redaman dan pemulihan kelajuan semuanya menentukan sama ada ketepatan dicapai dalam pengeluaran — bukan sahaja dalam ujian penerimaan.
Pengesahan biasanya mendedahkan dua kejutan: variasi ketumpatan pukal sebenar bahan masuk, dan kekukuhan mekanikal yang diperlukan di sekeliling modul timbang. Masa belanjawan untuk kedua-duanya pada permulaan mengelakkan kelewatan pentauliahan yang paling biasa.
Soalan Lazim
Penyumpan kehilangan dalam berat terletak pada sel beban dan terus mengukur berat corong dan bahan. Pengawal membandingkan penurunan berat badan yang diukur dari semasa ke semasa dengan kadar suapan sasaran dan melaraskan kelajuan skru dalam masa nyata, yang memberikan ketepatan gravimetrik walaupun apabila ketumpatan pukal berubah.
Volumetrik dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Dengan penyusuan kehilangan berat badan, ketepatan tipikal ialah ±0.25–0.5% daripada titik tetap di bawah keadaan stabil. Sistem berat automatik (tambah berat) biasanya memegang ±0.5–1% daripada sasaran. Penimbangan pukal manual biasanya mendarat dalam julat ±2–3% bergantung pada resolusi skala dan teknik pengendali.
ya. Kebanyakan garisan skru berkembar boleh dipasang semula tanpa menggantikan penyemperit. Projek ini biasanya menambah penyuap, sel beban dan kabinet kawalan, memetakan semula logik kawalan, memperkenalkan pengurusan resipi HMI dan mengesahkan ketepatan dos baharu sebelum pengeluaran bersiri dimulakan.
Pada 40–80% pemuatan pengisi, menambahkan semua serbuk pada corong utama menyebabkan penyebaran yang lemah dan kehausan skru yang tinggi. Penyumpan sisi memperkenalkan pengisi hiliran ke dalam polimer separa lebur, meningkatkan ketumpatan pukal serbuk dengan tindakan tekanan negatif, dan meningkatkan pembasahan dan pemprosesan.
Ia mengalih keluar tiga sumber ralat: teknik operator, kelewatan bacaan skala dan hanyut ketumpatan. Resipi dan penggera boleh dihasilkan semula, setiap kelompok direkodkan dan penyuap membetulkan dirinya secara berterusan — jadi pelet memenuhi sasaran yang sama dari satu kumpulan ke satu kumpulan.


