

 ENG
Garisan papan PP yang menghasilkan helaian 1.5 mm pada 350 kg/j berjalan dengan baik pada waktu pagi, kemudian ketebalan hanyut sebanyak 0.2 mm selepas pek skrin bertukar. Pengendali mencapai kawalan haul-off, tetapi punca sebenar biasanya suhu mati kehilangan kestabilan apabila tekanan belakang extruder berubah. Dalam penyemperitan papan PP dan PE, kualiti bergantung pada keseluruhan talian — penyemperit, die, tindanan gulung, penghantar penyejuk dan pemotong — berfungsi sebagai satu sistem. Memahami interaksi tersebut membolehkan pasukan mencari kesilapan dengan cepat dan mengekalkan lembaga dalam toleransi.
Apakah Talian Penyemperitan Papan PP PE?
Talian penyemperitan papan PP PE ialah sistem pengeluaran berterusan yang mencairkan polipropilena atau pelet polietilena dan membentuknya menjadi kepingan atau papan rata. Ketebalan siap biasa ialah 0.3–30 mm, dan lebar papan biasanya 1,000–2,500 mm bergantung pada lebar cetakan rata dan pengilat.
Proses ini berjalan dalam enam peringkat, dan setiap peringkat mesti dipadankan dengan yang seterusnya atau kecacatan muncul.
- Memberi makan — pelet dan bahan tambahan dimeterkan ke dalam corong; penyuap gravimetrik menstabilkan output apabila formulasi berubah.
- Mencair dan menyampaikan — skru mencairkan polimer dan membina tekanan yang stabil; tork yang tidak mencukupi muncul sebagai lonjakan.
- Penapisan dan mati — penukar skrin membuang gel dan bahan cemar, dan acuan rata meleleh secara seragam merentasi lebar.
- Menggilap — tindanan tiga gulung menekan cair ke tolok sasaran dan mengawal kilauan permukaan.
- Menyejukkan — penggelek atau katil penyejuk mengeluarkan haba secara beransur-ansur untuk mengelakkan lengkungan dan tekanan sisa.
- Mengangkut dan memotong — penarik mengekalkan ketegangan tetap; ricih, gergaji atau penggulung membuat panjang akhir.
Skema di bawah menunjukkan garisan berasaskan satu skru biasa. Untuk formulasi yang memerlukan pencampuran intensif — PP terisi, kandungan masterbatch warna atau kandungan kitar semula — penyemperit skru berkembar berputar bersama sering diutamakan sebagai unit lebur kerana kapasiti pencampuran penyebarannya yang lebih tinggi.
Komponen Teras Yang Menentukan Kualiti Papan
Tindanan gulung penyemperit, mati dan pengilat membentuk segi tiga kualiti garisan papan. Jika satu bersaiz kecil atau tidak sepadan, papan menunjukkannya dengan serta-merta. Jadual menyenaraikan komponen utama dan kecacatan biasa yang ditimbulkannya apabila padanan itu salah.
| Komponen | Fungsi utama | Kecacatan biasa jika tidak sepadan |
|---|---|---|
| Extruder | Mencairkan polimer, menyampaikan cair seragam | Output melonjak, turun naik suhu cair |
| Penukar skrin | Menanggalkan gel dan bahan cemar | Bintik hitam, garis mati |
| Mati rata | Mengedarkan cair merentasi lebar | Tepi tebal atau nipis, tolok tidak rata |
| Menggilap stack | Menetapkan ketebalan dan kemasan permukaan | Permukaan beralun, perbezaan berkilat |
| Menyejukkan section | Mengeluarkan haba tanpa menimbulkan tekanan | Keriting, kehilangan kerataan |
| Angkut dan pemotong | Mengekalkan ketegangan, memotong ke panjang | Perubahan panjang, permukaan tercalar |
Tork skru adalah spesifikasi yang paling kurang dibeli pada garisan papan. Talian yang mengalirkan pelet lembut pada 5 Nm/cm³ mungkin terhenti apabila skru yang sama bertemu dengan 30% serpihan kitar semula atau pengisi kalsium karbonat. Pengeluar yang merancang untuk menukar formulasi kemudian harus membeli mesin tork yang lebih tinggi dari awal.
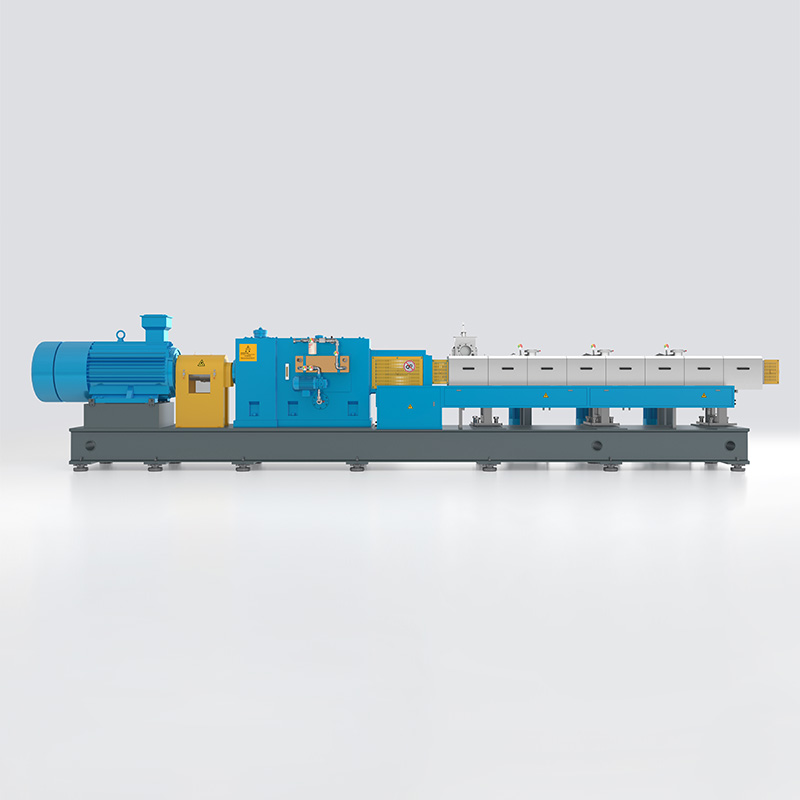 Penyemperit Skru Berkembar Berprestasi Tinggi KTS untuk Plastik Kejuruteraan Diubah Suai Siri KTS menawarkan daya kilas khusus 14 Nm/cm³, menjadikannya sesuai untuk plastik kejuruteraan berkelikatan tinggi dan diubah suai. Jika talian anda mungkin memproses serpihan atau pengisi mineral kitar semula, reka bentuk tork yang lebih tinggi ini membantu mengekalkan daya pemprosesan dan mengelakkan terhenti. Lihat Produk →
Suhu Proses Yang Menentukan Kualiti Helaian
PP dan PE adalah separa kristal. Tong mesti memanaskan polimer jauh di atas takat leburnya, manakala suhu die dan roll mengawal kemasan permukaan dan kehabluran akhir. Tetapan zon yang betul ialah cara terpantas untuk memotong sekerap.
| Zon | Titik tetapan PP | Titik tetapan HDPE |
|---|---|---|
| Zon suapan | 50–80 °C | 50–70 °C |
| Zon tong 1 | 180–200 °C | 170–190 °C |
| Zon tong 2–4 | 200–230 °C | 190–220 °C |
| Penyesuai dan pam cair | 210–230 °C | 200–220 °C |
| Mati rata | 200–230 °C | 190–220 °C |
| Gulung tindanan | 60–100 °C | 60–90 °C |
Tingkap suhu cair kedua-dua keluarga polimer dibandingkan di bawah.
Peraturan praktikal: jika permukaan papan bertukar matte atau kasar, periksa suhu cetakan terlebih dahulu. Penurunan 20 °C pada bibir cetakan boleh menghasilkan kecacatan yang sama seperti gulungan yang haus. Simpan log suhu bagi setiap produk dan bandingkannya dengan larian baik yang lalu.
Kadar Output dan Saiz Talian
Output menentukan bilangan meter persegi papan yang boleh dihasilkan oleh talian sejam, dan ini adalah nombor pertama yang dibandingkan oleh pembeli. Carta menunjukkan julat keluaran biasa untuk helaian PP gred penyemperitan pada garisan skru tunggal dengan diameter skru berbeza.
Saiz ialah keseimbangan antara keluaran skru, lebar cetakan dan lebar gulungan. Penyemperit 120 mm pada 400–600 kg/j boleh mengisi acuan 1,200 mm dengan papan 2 mm; daya pemprosesan yang sama pada dadu 2,500 mm menghasilkan helaian yang lebih nipis melainkan kelajuan skru dan jurang die dilaraskan. Sentiasa saiz daripada senarai produk sasaran anda, bukan daripada keluaran skru maksimum.
Untuk kapasiti besar, penyemperit volum tinggi dengan penerbangan yang lebih dalam mengekalkan output tinggi pada kelajuan skru yang lebih rendah, yang merendahkan suhu cair dan kos tenaga bagi setiap tan.
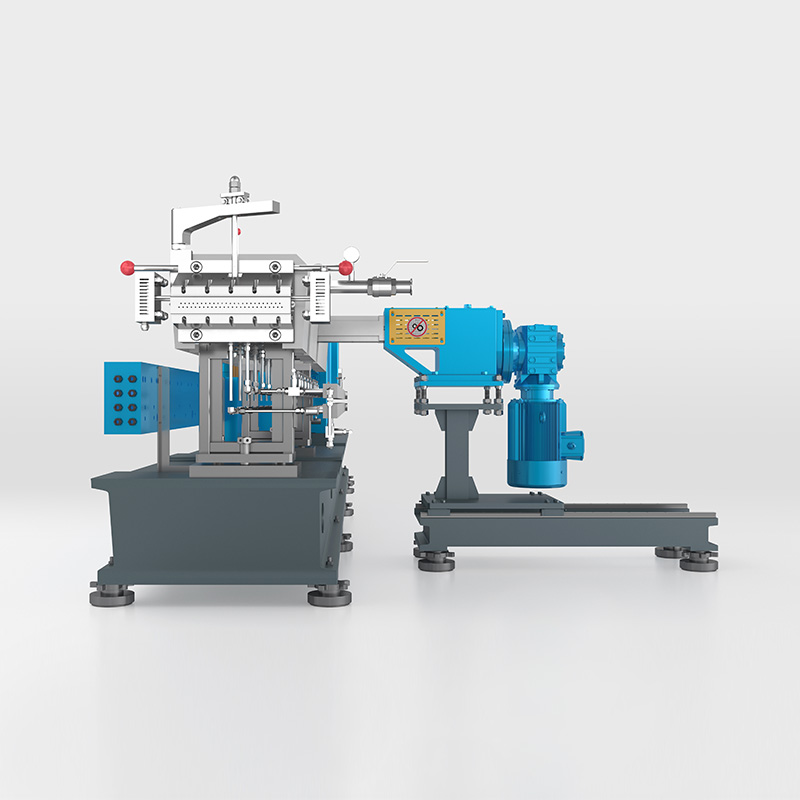 Penyemperit Isipadu Tinggi KTD dengan Penerbangan Skru Dalam untuk Aplikasi Isian Tinggi Siri KTD menampilkan tork khusus 11 Nm/cm³ dan kedalaman slot yang tinggi, direka untuk bahan pengisian tinggi, reaktif dan sensitif haba. Ia sesuai dengan talian berkapasiti besar di mana kelajuan skru yang lebih rendah dan penerbangan yang lebih dalam boleh mengurangkan suhu cair dan kos tenaga. Lihat Produk →
PP lwn PE: Cara Gelagat Bahan Mengubah Persediaan
Memilih PP atau PE mengubah tetapan mesin lebih daripada jangkaan kebanyakan pembeli. Carta radar meringkaskan keseimbangan harta yang mendorong reka bentuk papan dan keputusan proses.
Tiga perbezaan paling penting di atas lantai. HDPE cair 10–20 °C lebih rendah daripada PP, jadi suhu tong dikurangkan. PE lebih mengecut semasa penyejukan, jadi susunan gulungan dan bahagian penyejukan mesti mengawal kerataan dan bukannya hanya menarik helaian dengan ketat. PP memberikan papan yang lebih keras; PE memberikan kekuatan impak yang lebih baik dan rintangan kimia pada suhu rendah.
| Harta benda | PP | HDPE | Kesan pada talian |
|---|---|---|---|
| Ketumpatan (g/cm³) | 0.90–0.91 | 0.94–0.96 | Berat papan yang lebih tinggi bagi setiap meter persegi untuk PE |
| Julat lebur | 160–170 °C | 130–140 °C | Titik tetapan tong yang lebih rendah untuk HDPE |
| Ketegaran | Lebih tinggi | Sederhana | PP membenarkan pengukuran ke bawah untuk kekakuan yang sama |
| Pengecutan semasa penyejukan | 1.0–2.5% | 2.0–4.0% | HDPE memerlukan penyejukan yang lebih terkawal untuk kekal rata |
| Kilauan permukaan | bagus | Lebih rendah | Suhu gulung ditetapkan lebih tinggi untuk gloss PP |
Aplikasi Biasa Lembaga PP dan PE
Pasaran papan PP dan PE bertindih, tetapi setiap bahan mendahului dalam kategori yang berbeza. Memadankan bahan dengan aplikasi biasanya merupakan soalan pertama yang ditanya oleh pelanggan.
- Pembungkusan Thermoforming: Lembaran PP untuk dulang, bekas makanan dan pek makanan sedia; ketebalan yang stabil diperlukan untuk pengedaran dinding yang sekata.
- Alat tulis dan bekalan pejabat: papan PP telus untuk folder, penutup persembahan dan pengikat; bahan berkilat tinggi dan jerebu rendah di sini.
- Pembinaan dan acuan: Papan PE untuk pelapik pelindung, pengatur kabel dan panel acuan boleh guna semula; kekuatan hentaman dan rintangan kelembapan adalah kunci.
- Dalaman automotif: Papan PP untuk pelapik but dan sandaran trim; rintangan haba jangka panjang dan kestabilan dimensi adalah kritikal.
- Sentuhan kimia dan makanan: Papan pemotong PE dan pelapik tangki; ketahanan terhadap bahan kimia dan agen pembersih adalah lebih penting daripada gloss.
Pengeluar bertukar antara aplikasi menukar tetapan baris, tetapi baris yang sama biasanya mengendalikan keseluruhan julat jika tindanan skru dan gulungan ditentukan untuknya.
Cara Memilih Talian Penyemperitan Papan PP PE
Garis papan ialah pelaburan 10 hingga 20 tahun. Lima semakan di bawah menghalang kesilapan yang paling biasa dalam projek barisan baharu.
- Padankan tork dengan peta jalan rumusan. Jika produk masa hadapan mungkin termasuk pengisi, kandungan kitar semula atau kalis api, pilih penyemperit tork yang lebih tinggi sekarang; tork pengubahsuaian kemudiannya jauh lebih mahal.
- Saiz die width dan thickness kepada senarai produk sebenar anda. Die lebar adalah cekap untuk papan lebar tetapi membazir untuk produk sempit yang dijalankan tiga hari seminggu.
- Periksa tindanan gulungan penggilap. Diameter gulung, kemasan krom, pelarasan jurang bebas dan litar penyejukan menentukan kilauan dan kerataan maksimum yang boleh anda jual.
- Periksa angkut dan pemotong pada kelajuan talian maksimum. Banyak talian dihadkan oleh tarikan dan pemotongan hiliran lama sebelum penyemperit mencapai outputnya.
- Sahkan struktur sokongan pembekal. Pentauliahan, alat ganti dan latihan proses menentukan kelajuan talian mencapai output reka bentuk.
Tork skru mempunyai kesan paling kuat pada fleksibiliti jangka panjang. ini analisis tork dan kuasa menerangkan mengapa sistem kuasa tidak boleh bersaiz kecil.
Jika anda sudah menjalankan talian dan kekangan adalah kapasiti atau pertukaran produk, a projek pengubahsuaian boleh memodenkan extruder dan hiliran pada kos modal yang lebih rendah.
Akhir sekali, bersikap realistik tentang automasi. Talian asas dengan penukaran skrin manual adalah lebih murah untuk dibeli dan lebih mudah diselenggara; toleransi yang ketat atau krew kecil mewajarkan pengukuran automatik. Untuk produk standard, siri kos efektif merangkumi proses teras dan meninggalkan belanjawan untuk automasi yang paling penting.
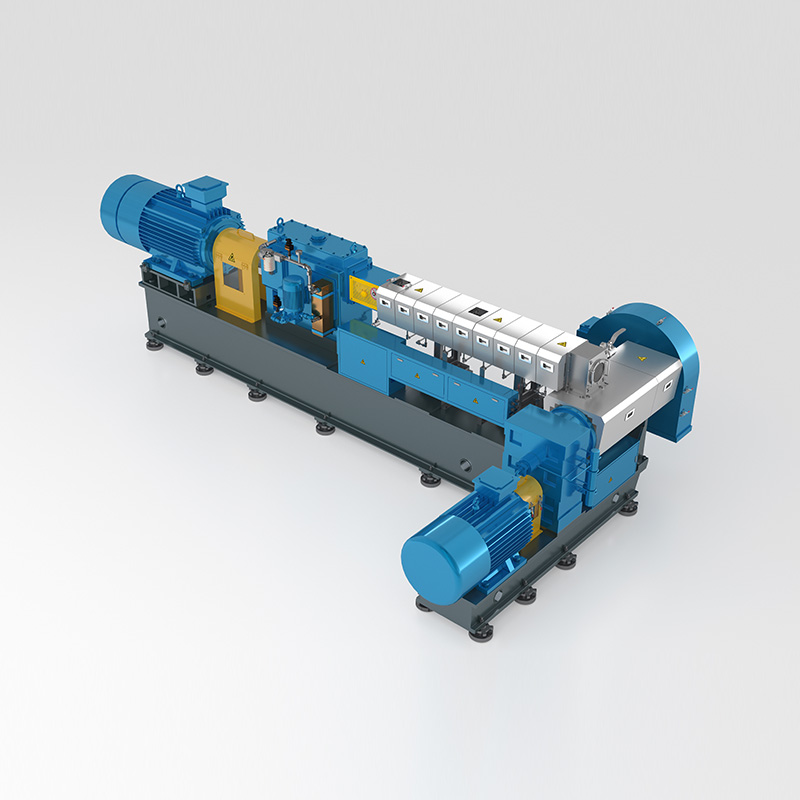 Siri Extruder Kos-Efektif ECO untuk Kompaun Sedar Belanjawan Siri ECO menyediakan tork khusus 9 Nm/cm³, menawarkan pilihan yang menjimatkan untuk menghasilkan plastik kejuruteraan yang diubah suai. Ia sepadan dengan keperluan produk standard, membolehkan anda memperuntukkan belanjawan ke arah automasi atau kawalan proses lain yang paling penting. Lihat Produk →
Soalan Lazim
S1. Apakah perbezaan antara penyemperitan papan PP dan PE?
Papan PP lebih tegar, lebih telus dan menahan suhu yang lebih tinggi, manakala papan PE memberikan rintangan kimia yang lebih baik dan kekuatan hentaman suhu rendah. Perbezaan talian utama ialah suhu tong, suhu roll dan kawalan penyejukan.
S2. Apakah julat ketebalan yang boleh dihasilkan oleh garisan penyemperitan papan PP?
Garis biasa meliputi 0.3 mm hingga 30 mm. Lembaran nipis bergantung pada jurang roll yang tepat dan kelajuan talian tinggi; papan tebal memerlukan kelajuan yang lebih perlahan dan bahagian penyejukan yang lebih panjang untuk mengelakkan tanda tenggelam.
S3. Bolehkah talian yang sama memproses kedua-dua PP dan PE?
Ya, kebanyakan talian boleh bertukar antara PP dan PE. Pertukaran memerlukan titik tetapan suhu baharu, pelarasan suhu gulung dan biasanya sebatian pembersihan. Skru mesti direka bentuk untuk kedua-dua kelikatan cair.
S4. Berapakah kos talian penyemperitan papan PP PE?
Kos bergantung pada saiz penyemperit, lebar cetakan, konfigurasi hiliran dan tahap automasi. Untuk mendapatkan nombor yang realistik, hantarkan pembekal produk sasaran anda, julat ketebalan, lebar dan keluaran tahunan.
S5. Mengapakah papan mempunyai tepi beralun atau variasi ketebalan?
Punca biasa ialah suhu cair yang tidak stabil, skru yang haus atau bibir mati, jurang gulung yang tidak betul dan ketidakpadanan kelajuan angkut. Periksa variasi tekanan cair dahulu — ia biasanya menghala ke penyemperit atau pek skrin.
S6. Bolehkah penyemperit skru berkembar digunakan untuk pengeluaran papan PP?
Ya, penyemperit skru berkembar digunakan apabila formulasi papan termasuk pigmen, pengisi atau kepingan kitar semula yang memerlukan pencampuran intensif. Mereka juga membolehkan pengkompaunan dalam talian, menghasilkan papan terus daripada formulasi tersuai.


